Språk

 +86-15268315011

 engelsk
 中文简体
 Español
 русский
SEPS-behandlingstemperatur: hvorfor 180-230°C fungerer for styren-EP-styrenharpiks
SEPS, forkortelse for styren-etylen-propylen-styren, sitter i høyytelsesenden av styrenblokk-kopolymerfamilien, og den oppfører seg ganske annerledes i tønnen enn sine umettede slektninger. Spør alle som kjører det hver dag, og du vil høre de samme tallene gjentatt: hold smelten mellom 180 og 230°C. Det bandet er ikke en tommelfingerregel kopiert fra en gammel håndbok. Det kommer fra hvordan den mettede midtblokken mykner, hvordan polystyrenendeblokkene slipper grepet, og hvor mye termisk takhøyde polymeren har før nedbrytningen begynner.
Denne veiledningen forklarer begrunnelsen bak vinduet, hva som skjer på hver side av det, og hvordan du kan gjøre om 180-230°C til praktiske innstillinger for ekstrudering, sprøytestøping og film- eller blåsestøpelinjer.
Forstå polymeren bak tallene
SEPS starter livet som en styren-isopren-styren blokk-kopolymer. Hydrogenering metter isopren-midtblokken og gjør den til et etylen-propylen-gummisegment, og fjerner nesten alle karbon-karbon-dobbeltbindingene som gjør SIS sårbar for varme, oksygen og ultrafiolett lys. Det som gjenstår er et tofaset materiale: harde polystyrendomener som fungerer som fysiske tverrbindinger, og en myk gummiaktig midtblokk som gir elastisiteten.
Denne strukturen forklarer prosesseringstemperaturen. Under glassovergangen til polystyrendomenene, rundt 100°C, oppfører polymeren seg som en tverrbundet gummi - den mykner, men den flyter ikke. Ekte smeltestrøm trenger nok termisk energi til å løsne de bestilte polystyrendomenene, og i en typisk kommersiell kvalitet kommer dette punktet nær 170-180°C. Utover det faller viskositeten jevnt, og derfor markerer 180°C det praktiske gulvet og 230°C det fornuftige taket.
Hvorfor 180°C til 230°C har blitt det praktiske vinduet
Kjør SEPS under 180°C og symptomene er vanskelige å gå glipp av: usmeltede geler, ru og matt overflate, høyt skrumoment, drivende smeltetrykk og svake sveiselinjer i støpte deler. Polymeren er rett og slett ikke flytende nok til å fylle en dyse eller et hulrom jevnt, og ingen mengde ekstra trykk kompenserer for en smelte som ikke har slappet helt av.
I den andre enden av området begynner det å presse seg forbi 230°C å koste mer enn det tjener. Termisk-oksidativ nedbrytning akselererer, geler og svarte flekker vises, farger går mot gult, og en svak brent lukt kan utvikle seg - et tydelig tegn på at temperatur og oppholdstid jobber mot deg. Den mettede midtblokken er langt mer tilgivende enn dobbeltbindingene i SIS, men den er ikke immun.
Mellom disse grensene er 190-215°C der de fleste linjer legger seg. Det er varmt nok for jevn smelting og stabilt trykk, men likevel kjølig nok til å bevare smeltestyrken som ekstrudering og blåsestøping er avhengig av.
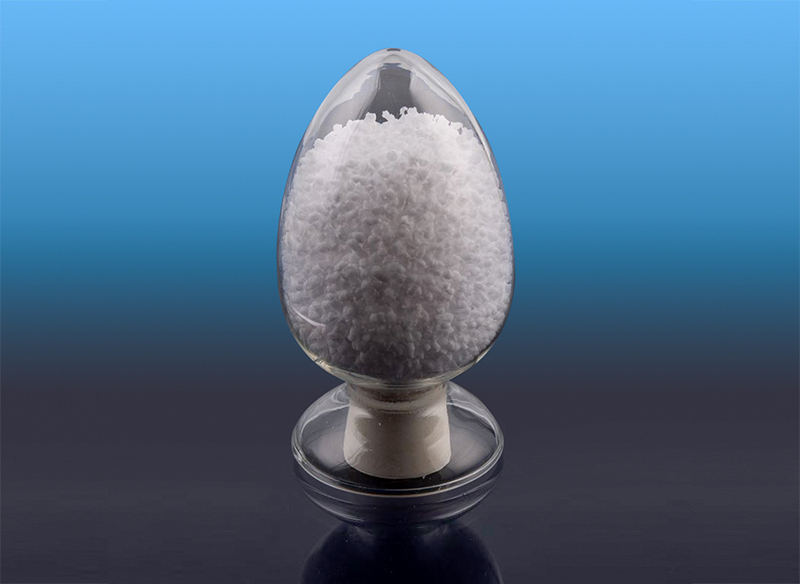
 Hydrogenert styren-isopren blokkkopolymer (SEP(S)) Zhongli SEP-serien er (styren-etylen/propylen) blokk-kopolymerer syntetisert med styren og isopren som monomerer. Den kan deles inn i lineære og stjernetyper ac... Se produkt →
Hva skjer ved hvert temperaturbånd
Å behandle 180-230°C som ett flatt tall, går glipp av poenget. Viskositet, smeltestyrke og overflatekvalitet skifter alle målbart over dette spennet, og prosessen du kjører bør bestemme hvor inne i den du sitter.
| Smeltetemperatur | Smeltadferd | Best egnede prosesser |
|---|---|---|
| 180-190°C | Høyeste viskositet, sterkeste smelte | Profilekstrudering, blåsestøping, ark |
| 190-205°C | Balansert flyt og smeltestyrke | Compounding, støpt film, smeltelim |
| 205-230°C | Laveste viskositet, raskeste fylling | Sprøytestøping, tynnveggede deler, høyhastighetslinjer |
Tabellen er et startkart i stedet for en resept. Ettermalingsinnhold, oljeforlengelse og molekylvekt vil alle forskyve det optimale, ofte med fem til ti grader i begge retninger.
Oversette vinduet til maskininnstillinger
Ekstrudering
På en enkeltskruelinje er en typisk profil 150-170°C ved tilførselen, 180-200°C gjennom kompresjonssonen og 190-215°C ved målesonen og dysen. Hold dysen litt kjøligere enn den siste tønnesonen når overflatefinish betyr noe, og stol på smeltetrykkavlesninger mer enn settpunktene på panelet.
Sprøytestøping
Tønner kjører normalt 200-230°C, med munnstykket på 205-225°C og former mellom 20 og 50°C. Tynne vegger og lange strømningsbaner rettferdiggjør toppen av området; tykke seksjoner serveres bedre ved 205-215°C, hvor lavere skjærkraft holder indre spenninger og krymping under kontroll.
Blåsestøping og film
Parison- og filmlinjer foretrekker 185-205°C. Smeltestyrke betyr mer enn flyt her, og å gå over 210°C kjøper vanligvis raskere gjennomstrømning på bekostning av boblestabilitet og nedtrekking.
Lese reologien for å bekrefte vinduet
SEPS er sterkt skjærfortynnende, noe som betyr at viskositeten målt i en kapillærtest med lav skjærkraft er svært forskjellig fra hva skruen faktisk opplever. En praktisk tilnærming er å heve temperaturen i trinn på 5°C og logge smeltetrykk ved konstant ytelse. Tidlig i vinduet faller trykket raskt for hvert trinn. Når fallet flater ut til noen få prosent, kjøper ekstra varme svært lite og forkorter bare sikkerhetsmarginen. Svulmen og utbruddet av smeltebrudd forteller den samme historien: de krymper når smelten slapper av, og slutter å forbedre seg når du er forbi den nyttige delen av kurven.
Hvordan SEPS sammenligner med SBS og SEBS
Alle tre kvaliteter deler endeblokker i polystyren, så forskjellene kommer fra midtblokken. På tvers av det bredere hydrogenert blokk-kopolymer rekkevidde, gjelder den samme behandlingslogikken med forskjellige tall vedlagt.
- SBS er umettet og behandler langt kjøligere, typisk 150-200°C, men dobbeltbindingene begrenser termisk og UV-stabilitet.
- SEBS har en mettet etylen-butylen-midtblokk og går komfortabelt fra omtrent 190 til 240 °C.
- SEPS bruker en mettet etylen-propylen-midtblokk og sitter ved 180-230°C, og tilbyr bedre oljeopptak, lavere tetthet og høyere klarhet enn SEBS i mange myke formuleringer.
I praksis kommer valget ofte ned på den ferdige egenskapen i stedet for temperaturen, fordi SEPS har en tendens til å vinne der oljelasting, gjennomsiktighet eller myk berøring betyr mest.
 Hydrogenert styren-butadien blokkkopolymer (SEBS) Zhongli hydrogenert styren-butadien blokkkopolymer er en termoplastisk elastomer fremstilt ved hydrogenering basert på Zhongli SBS. Den har utmerkede egenskaper som... Se produkt →
Vanlige problemer og temperaturfiksene som fungerer
- Ru, usmeltet overflate eller synlige geler – hev de to siste tønnesonene med 5-10°C og kontroller at matestrupen ikke bygger bro.
- Gulning eller en svak brent lukt – slipp 10°C, forkort oppholdstiden, og bekreft at skruen ikke går mot en lukket ventil.
- Svarte flekker eller degraderte flekker - rens grundig; disse peker vanligvis på gammelt materiale som sitter i dødsoner i stedet for til gjeldende settpunkt.
- Svake sveiselinjer eller korte skudd – hev dysen og frontsonen med 5°C før du berører injeksjonstrykk eller hastighet.
- Overdreven svelling eller en ustabil form - senk smeltetemperaturen litt og kontroller nedtrekking og avkjøling på nytt.
Praktiske regler for stabil SEPS-behandling
- Start nær 195-200°C og juster i trinn på 5°C, logg hver endring mot smeltetrykk og overflatekvalitet.
- Hold oppholdstiden kort; en hot melt som sitter i tønnen er verre enn en kjøligere som fortsetter å bevege seg.
- Tørk harpiksen når den har vært lagret i fuktige forhold, spesielt for film- og limarbeid.
- Skyll mellom kvaliteter med en polyolefin eller en kommersiell renseblanding i stedet for å stole på neste batch for å rengjøre linjen.
- Registrer innstillingene som fungerer – gradering, fuktighet, slipeforhold og skruhastighet – slik at neste kjøring starter fra et kjent punkt.
Karaktervalg og teknisk støtte
Molekylvekt, styreninnhold og oljeforlengelse beveger seg optimalt, slik at det samme 180-230°C-vinduet kan føles sjenerøst på en grad og tett på en annen. Høyere molekylvektskvaliteter ønsker generelt den øvre halvdelen av området for flyt mens de holder den nedre halvdelen for smeltestyrke; oljeutvidede kvaliteter flyter tidligere og tåler den kjøligere enden. Der SEPS brukes i modifikasjon av plast , må blandingstemperaturen også respektere polyolefinbæreren, som vanligvis trekker det praktiske settpunktet mot 200-215°C.
Konsistens er det som holder vinduet stabilt fra lodd til lodd. Zhejiang Zhongli Synthetic Material Technology driver produksjonen av SEPS og hydrogenert blokk-kopolymer på Yokogawa DCS-kontrollsystemer, med åtte inspeksjonstrinn mellom inntak av råmateriale og utsendelse, slik at molekylvekt og blokkstruktur holder seg innenfor designkonvolutten som temperaturinnstillingene dine ble bygget rundt.
Hold smelten mellom 180 og 230 °C, hold deg nær midten av det båndet med mindre en spesifikk prosess krever noe annet, og la smeltetrykk og overflatekvalitet fortelle deg om innstillingen er riktig. Vinduet er bredt nok til å jobbe komfortabelt med — trikset er å vite hvor inne karakteren din og linjen din vil være.